


服务热线:
0769-86387668
0769-86387668

冲压件公差不是固定数值,和板材厚度、产品结构、模具类型强相关。常规冲压件通用公差 ±0.1mm;精密级进模,关键尺寸可稳定控制 ±0.05mm;部分微型端子类精密件,可做到 ±0.02mm。但需要说明,薄板折弯件会存在回弹,厚料、不锈钢、高碳钢回弹更明显,这类尺寸不能盲目标注超高精度,我们前期会在 DFM 阶段提醒客户,合理设定公差,避免不必要的成本上涨。
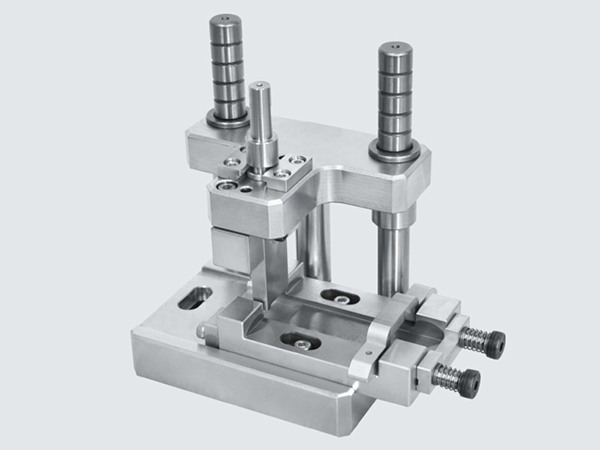
不同材质冲压痛点不一样:冷轧 SPCC 容易变形、压痕;304/316 不锈钢硬度高,模具磨损快,容易产生毛刺;铝板延展性好但表面易划伤,拉伸件容易起皱、开裂;弹簧钢冲压回弹大。针对这些常见不良,我们从模具源头管控,模具选用合适的模具钢,配合合理热处理,不锈钢产品模具会做镀钛处理,减少磨损与刮料;折弯工序提前做回弹补偿;深拉伸产品设计压料结构,控制材料流动,规避褶皱。
生产环节执行全流程品控:原材料入库核对材质证明,首件全尺寸检测,量产中每小时巡检尺寸、外观,成品出库前抽检。毛刺是冲压客户最关心的问题,我们会根据客户需求控制毛刺高度,必要时增加去毛刺工序。如果产品需要电镀、烤漆等后处理,我们也会提前考虑后处理带来的尺寸变化,模具阶段预留余量,保证处理后的成品依然满足装配要求,保障大批量产品尺寸一致性。

